
 Sep 17, 2026
Kundenspezifisches Tray-Befestigungssystem für die kontinuierliche Wärmebehandlung von Stoßofen-Zahnrädern
Kundenfallstudie | Konstruktionsentwurf, Zeichnungsgenehmigung, Herstellung und Lieferung
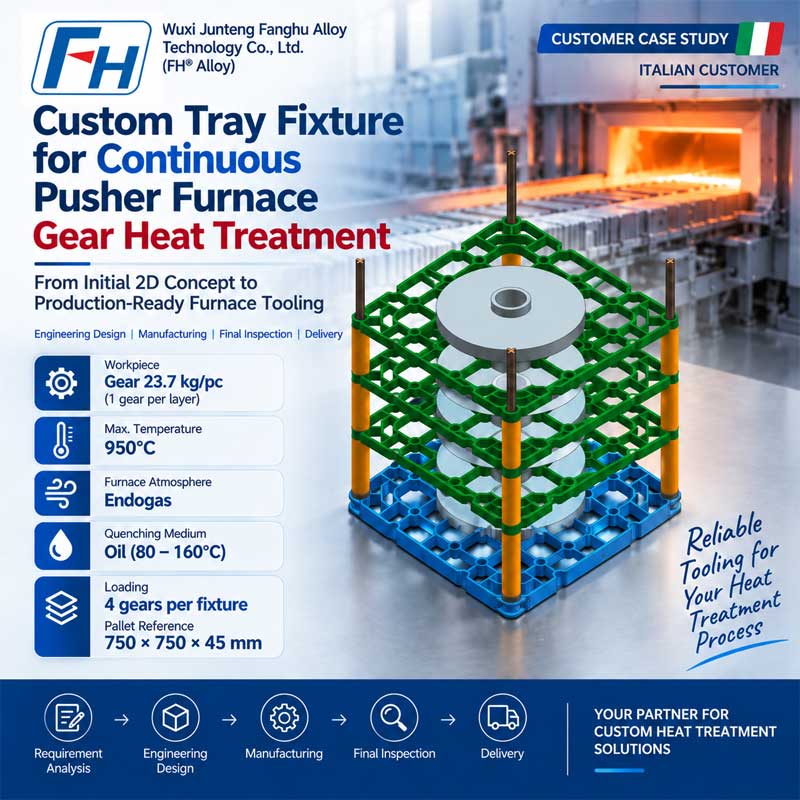
Produkt: Kundenspezifisches Wärmebehandlungstablett-Befestigungssystem
Ofentyp: Kontinuierlicher Stoßofen
Anwendung: Chemisch-thermische Behandlung von Zahnrädern
Ofenatmosphäre: Endogas
Maximale Temperatur: 950°C
Abschreckmedium: Öl, 80–160°C
Werkstück: Ausrüstung, ca. 23,7 kg/Stk
Laden: 4 Gänge pro Gerät
Erste Fachreferenz: 750 × 750 × 45 mm
Be-/Entladen: Handbuch
Vorläufige Menge: 40 Sätze
Hersteller: Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH® Alloy)
Projektübersicht
FH® Alloy erhielt eine Anfrage für ein maßgeschneidertes Wärmebehandlungswannen-Befestigungssystem für den Einsatz in einem kontinuierlichen Stoßofen zur chemisch-thermischen Behandlung von Zahnrädern.
Der Kunde hatte ein erstes 2D-Konzept und eine Anwendungsskizze, aber die Zeichnungen waren nicht vollständig genug für eine direkte Produktion.
Stattdessen baten sie FH® Alloy, unsere Erfahrung im Ofenwerkzeugbau zu nutzen, um Folgendes zu bestimmen und zu optimieren:
Vor der Produktion war eine vollständige Konstruktionszeichnung erforderlich, die der Endbenutzer des Kunden prüfen und genehmigen musste.
Nach der technischen Bewertung schloss FH® Alloy den Vorrichtungsentwurf ab, erstellte die erforderlichen Zeichnungen, fuhr nach der Genehmigung mit der Fertigung fort, führte eine abschließende Qualitätsprüfung durch und lieferte die fertigen Werkzeuge.
Dieses Projekt umfasste daher weit mehr als nur eine einfache Build-to-Print-Fertigung.
Es war ein komplettes:
Anwendungsprüfung → Konstruktionsentwurf → Zeichnungsfreigabe → Fertigung → Inspektion → Lieferung
Betriebsbedingungen des Kunden
Der Kunde stellte detaillierte Informationen zur Wärmebehandlung zur Verfügung, um das Vorrichtungsdesign zu unterstützen.
| Artikel | Kundenanforderung |
| Ofentyp | Kontinuierlicher Stoßofen |
| Prozess | Chemisch-thermische Behandlung |
| Ofenatmosphäre | Endogas |
| Maximale Temperatur | 950°C |
| Abschreckmedium | Öl |
| Öl Temperature | 80–160°C |
| Hauptwerkstück | Ausrüstung |
| Ausrüstung Weight | Ca. 23,7 kg/Stk |
| Ausrüstungs per Fixture | 4 Stk |
| Erste Fachreferenz | 750 × 750 × 45 mm |
| Lademethode | Handbuch |
| Entlademethode | Handbuch |
| Vorläufige Menge | Ca. 40 Sätze |
Diese Parameter bildeten die Grundlage für das technische Design von FH® Alloy.
Der Kunde brauchte mehr als eine 2D-Zeichnung
Eines der Hauptmerkmale dieses Projekts war, dass der Kunde bereits über eine Grundskizze verfügte, FH® Alloy aber dennoch für die Entwicklung des kompletten produktionsreifen Vorrichtungsdesigns benötigte.
Der Kunde bat FH® Alloy ausdrücklich darum, unsere praktische Liefererfahrung zu nutzen, um eine geeignete Konfiguration für Folgendes zu ermitteln:
Anschließend musste die fertige Konstruktionszeichnung dem Kunden zur Genehmigung vorgelegt werden.
Dies unterscheidet sich von der herkömmlichen OEM-Produktion, bei der der Lieferant lediglich einer endgültigen Zeichnung folgt.
Bei diesem Projekt beteiligte sich FH® Alloy direkt an der Engineering-Phase.
Technische Herausforderung
Die Werkzeuge mussten unter mehreren anspruchsvollen Bedingungen zuverlässig funktionieren.
1. Kontinuierlicher Stoßofenbetrieb
In einem Stoßofen werden Tabletts und Vorrichtungen wiederholt durch die Ofenlinie bewegt.
Bei der Werkzeugausstattung müssen daher Folgendes berücksichtigt werden:
Die Struktur muss nicht nur für hohe Temperaturen, sondern auch für wiederholte Produktionszyklen geeignet sein.
2. Gangbeladung
Jedes verarbeitete Zahnrad wog ungefähr:
23,7 kg
Der Kunde wollte Folgendes laden:
4 Gänge pro Gerät
Das bedeutete, dass das Grundgewicht des Werkstücks ungefähr betrug:
94,8 kg pro Ladeeinheit
bevor Sie das Gewicht des Geräts selbst berücksichtigen.
FH® Alloy musste daher die Stützpositionen und die Schalenstruktur bewerten, damit die Zahnräder sicher geladen und das Gewicht effektiv verteilt werden konnten.
3. 950°C Endogas-Atmosphäre
Die Vorrichtung war für die chemisch-thermische Behandlung bei Temperaturen bis zu:
950°C
in einer Endogas-Atmosphäre.
Bei dieser Temperatur müssen die Ofenwerkzeuge über wiederholte Produktionszyklen hinweg eine ausreichende Hochtemperaturfestigkeit und Dimensionsstabilität beibehalten.
Das Gussmaterial und die Strukturabschnitte mussten daher gemeinsam und nicht unabhängig voneinander ausgewählt werden.
4. Ölabschreckung bei 80–160 °C
Nach der Wärmebehandlung wird das Werkzeug einer Ölabschreckung ausgesetzt.
Der Kunde spezifizierte einen Öltemperaturbereich von:
80–160°C
Diese große Temperaturänderung vom Ofenbetrieb bis zum Abschrecken führt zu thermischer Spannung in den Werkzeugen.
Aus diesem Grund hat FH® Alloy Folgendes in Betracht gezogen:
während der Engineering-Phase.
Vorgeschlagene Vorrichtungsstruktur
Gemäß dem ursprünglichen Konzept des Kunden umfasste ein Racksystem mehrere Schlüsselkomponenten.
Dazu gehörten:
Basistabletts
In der ersten Referenz des Kunden wurde eine Tablettgröße von ungefähr angegeben:
750 × 750 × 45 mm
FH® Alloy überprüfte die Schalengeometrie entsprechend der Getriebebeladung und den Ofenbedingungen.
Vertikale Führungen
Das ursprüngliche Rack-Konzept umfasste:
4 vertikale Führungen
Diese Führungen tragen dazu bei, die relative Position der gestapelten Vorrichtungskomponenten beizubehalten und die Gesamtanordnung während des Beladens und des Ofenbetriebs zu unterstützen.
Zwischenbuchsen
Das Konzept des Kunden umfasste:
12 Zwischenbuchsen
FH® Alloy bewertete die Buchsenanordnung zusammen mit den vertikalen Stützen und der Wannenstruktur, um eine praktische Montage und Abstände sicherzustellen.
Optimierung für manuelles Be- und Entladen
Der Kunde gab ausdrücklich an, dass die Vorrichtungen manuell be- und entladen würden.
Dies war ein wichtiger Design-Input.
Daher musste bei der Werkzeugausstattung nicht nur die Ofenleistung, sondern auch die Benutzerfreundlichkeit berücksichtigt werden.
FH® Alloy im Test:
Ziel war es, eine ausreichende Strukturfestigkeit zu gewährleisten, ohne den Ladevorgang unnötig zu erschweren.
Unterstützung bei der Materialauswahl
Der Kunde bat FH® Alloy außerdem darum, aufgrund unserer Erfahrung ein geeignetes Gussmaterial zu empfehlen.
Für Wärmebehandlungswerkzeuge sollte bei der Materialauswahl Folgendes berücksichtigt werden:
Daher bewertete FH® Alloy das Material zusammen mit dem endgültigen Design, anstatt die Materialauswahl als separate Kaufentscheidung zu behandeln.
Diese Art der technischen Unterstützung ist besonders wichtig, wenn ein Kunde über Prozessdaten verfügt, aber die Ofenwerkzeugspezifikation noch nicht fertiggestellt hat.
Von der ersten Skizze bis zur vollständigen technischen Zeichnung
Der Kunde forderte von FH® Alloy die Vorlage von Zeichnungen zur technischen Genehmigung vor der Produktion.
Der Projektablauf war daher:
Kunden-2D-Konzept / Betriebsdaten
↓
Prozess- und Lastanalyse
↓
Entwicklung von Tray- und Rack-Strukturen
↓
Führungs- und Buchsenoptimierung
↓
Materialbewertung
↓
Komplette technische Zeichnung
↓
Kunden-/Endbenutzerbewertung
↓
Produktionsfreigabe
Diese Genehmigungsphase reduzierte das Risiko von Missverständnissen vor der Fertigung und stellte sicher, dass die Produktionswerkzeuge den Anwendungsanforderungen des Kunden entsprachen.
Kundenvertrauen in die technische Leistungsfähigkeit von FH® Alloy
Ein wichtiger Teil dieses Projekts war die Erwartung des Kunden, dass FH® Alloy seine technische Erfahrung einbringen und nicht nur ein Angebot abgeben würde.
Der Kunde hat uns ausdrücklich gebeten, bei der Auswahl zu helfen:
Sie äußerten auch ihr Vertrauen in die Erfahrung von FH® Alloy bei der Lieferung von Wärmebehandlungswerkzeugen und forderten unsere Konstruktionszeichnungen für die technische Genehmigung ihres Kunden an.
Dies zeigt, welche Rolle FH® Alloy als Entwicklungs- und Fertigungspartner und nicht nur als Komponentenlieferant spielen kann.
Herstellung
Nachdem der Entwurf und die Zeichnungen genehmigt worden waren, begann FH® Alloy mit der Produktion des Vorrichtungssystems.
Herstellung was carried out according to the final engineering drawings, with particular attention to:
Bei einem Mehrkomponentensystem wie diesem ist die Maßkontrolle besonders wichtig, da alle Teile während der Beschickung und des Ofenbetriebs zusammenarbeiten müssen.
Endgültige Qualitätsprüfung
Vor dem Versand führte FH® Alloy eine Endkontrolle der fertigen Werkzeuge durch.
Die Qualitätskontrolle umfasste:
Maßprüfung
Überprüfung der Hauptabmessungen anhand der genehmigten Fertigungszeichnungen.
Strukturelle Inspektion
Inspektion von Wannen, Führungen, Stützen und Verbindungskomponenten.
Montagekompatibilität
Bestätigung, dass die einzelnen Komponenten als komplettes Racksystem korrekt zusammenpassen.
Zeichnungskonformität
Überprüfung, ob die fertigen Produkte dem vom Kunden genehmigten technischen Design entsprechen.
Nachdem die Produkte die Endkontrolle bestanden hatten, wurden sie für den Versand vorbereitet.
Projektspezifikationen
| Artikel | Spezifikation |
| Produkt | System zur Befestigung von Wärmebehandlungswannen |
| Ofentyp | Kontinuierlicher Stoßofen |
| Bewerbung | Chemisch-thermische Behandlung von Zahnrädern |
| Atmosphäre | Endogas |
| Maximale Temperatur | 950°C |
| Abschrecken | Öl |
| Abschrecken Oil Temperature | 80–160°C |
| Ausrüstung Weight | Ca. 23,7 kg/Stk |
| Laden | 4 Gänge pro Gerät |
| Werkstückbelastung | Ca. 94,8 kg pro Gerät |
| Erste Fachreferenz | 750 × 750 × 45 mm |
| Laden / Unloading | Handbuch |
| Hauptkomponenten | Trays Vertikale Führungen Zwischenbuchsen |
| Vorläufige Menge | Ca. 40 Sätze |
| Zeichnungsstatus | Vom Kunden bereitgestelltes Ausgangskonzept; vollständige Zeichnungen, entwickelt von FH® Alloy |
| Projektumfang | Design → Genehmigung → Produktion → Inspektion → Lieferung |
Projekt-Highlights
Engineering über Build-to-Print hinaus
Der Kunde hatte ein anfängliches 2D-Konzept, aber FH® Alloy war für die Entwicklung der vollständigen produktionsreifen Werkzeugzeichnungen verantwortlich.
Entwickelt für reale Prozessbedingungen
Das Vorrichtungsdesign berücksichtigte:
950°C Endogas Oil Quenching Gear Load Handbuch Handling
anstatt einfach äußeren Maßen zu folgen.
Komplettes Racksystem
Das Projekt umfasste nicht nur Tabletts, sondern auch:
Kundenfreigabe vor der Produktion
FH® Alloy stellte dem Kunden und Endbenutzer vollständige technische Zeichnungen zur Prüfung vor der Herstellung zur Verfügung.
Vollständige Projektausführung
Das Projekt umfasste:
Konstruktionsentwurf → Zeichnungsfreigabe → Fertigung → Endkontrolle → Lieferung
Warum sollten Sie sich für die FH®-Legierung für Stoßofenwerkzeuge entscheiden?
Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH® Alloy) entwickelt und fertigt maßgeschneiderte Ofenwerkzeuge für industrielle Wärmebehandlungsanwendungen, darunter:
Wir können arbeiten von:
Benötigen Sie eine Vorrichtung, die auf Ihre Prozessbedingungen zugeschnitten ist?
Sie benötigen nicht unbedingt eine vollständige Werkzeugzeichnung, bevor Sie FH® Alloy kontaktieren.
Für die technische Bewertung können Sie Folgendes bereitstellen:
FH® Alloy kann dann Folgendes unterstützen:
Anwendungsprüfung → Vorrichtungsdesign → Komplette Zeichnung → Fertigung → Inspektion → Lieferung
Über FH® Alloy
Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH® Alloy) ist auf maßgeschneiderte Wärmebehandlungsvorrichtungen und Hochtemperaturlegierungskomponenten für Industrieofenanwendungen spezialisiert.
Unsere Fähigkeiten umfassen technisches Design, Guss aus hitzebeständigen Legierungen, Bearbeitung, Montage und kundenspezifische Ofenwerkzeugherstellung.
Ingenieurdesign | Kundenspezifische Fertigung | Lösungen für Wärmebehandlungsöfen
 KategorieNeuere Post
Seit 2006 spezialisiert auf Design und Herstellung von Bauteilen aus legiertem Stahl
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Büroanschrift: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.
 Datenschutz

 English
 Español
 italiano
 Deutsch
 0086-13338774804
